Domain gehäusebearbeitung.de kaufen?
Wir ziehen mit dem Projekt
gehäusebearbeitung.de um.
Sind Sie am Kauf der Domain
gehäusebearbeitung.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain gehäusebearbeitung.de kaufen?
Wann Festlager und Loslager?
Wann Festlager und Loslager? Festlager und Loslager werden in der Mechanik verwendet, um die Bewegung von Bauteilen zu steuern. Festlager fixieren ein Bauteil in einer bestimmten Position und verhindern jegliche Bewegung, während Loslager eine gewisse Bewegung zulassen, um thermische Ausdehnung oder andere Belastungen auszugleichen. Die Entscheidung, ob Festlager oder Loslager verwendet werden sollen, hängt von der Art der Belastung und den Anforderungen an das Bauteil ab. Festlager werden beispielsweise in Situationen eingesetzt, in denen eine stabile und feste Position erforderlich ist, während Loslager dort verwendet werden, wo Bewegungsfreiheit benötigt wird. Es ist wichtig, die richtige Kombination von Festlagern und Loslagern zu wählen, um die Stabilität und Funktionalität des Bauteils zu gewährleisten. Eine sorgfältige Analyse der Belastungen und Anforderungen ist daher entscheidend, um die richtige Lagerung zu wählen. In vielen Fällen werden sowohl Festlager als auch Loslager in einem System verwendet, um die optimale Balance zwischen Stabilität und Bewegungsfreiheit zu erreichen. Dadurch können **
Warum muss man ein Lagerpaar setzen, nämlich ein Festlager und ein Loslager? Zwei Festlager funktionieren nicht.
Ein Festlager ist ein Lager, das die Bewegung in alle Richtungen verhindert, während ein Loslager eine Bewegung in einer bestimmten Richtung ermöglicht. Durch die Kombination beider Lager kann eine ausreichende Stabilität und Flexibilität gewährleistet werden, um die gewünschte Bewegung oder Belastung zu ermöglichen. Zwei Festlager würden die Bewegung vollständig blockieren und somit die Funktion des Lagersystems beeinträchtigen. **
Ähnliche Suchbegriffe für Festlager
Top-Angebote
Produkte zum Begriff Festlager:
-
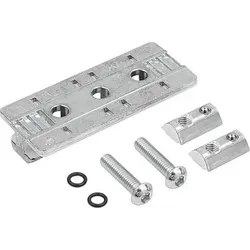
PROFILGLEITER MIT KLEMMHEBEL, FORM:F FESTLAGER, ZINK, KOMP:POM D=M06Werkstoff: Grundkörper: Zinkdruckguss. Gleitelemente: Kunststoff POM. Anbauteile: Stahl verzinkt. O-Ring: EPDM. Klemmhebel: Kunststoff, glasfaserverstärkt. Klemmhebel-Mechanik: Stahl. Hinweis: Profilgleiter aus Metall mit eingeklipsten Gleitelementen aus Kunststoff. Mit zusätzlichem Klemmhebel zum Klemmen des Schlittensystems. Die Profilgleiter ermöglichen eine verschleißarme Linearbewegung von Aluminiumprofilen Typ I mit Nut 8 mm. Der Verzicht auf Schmierung macht das System äußerst schmutzunempfindlich. Die maximal zulässige Belastung für einen Profilgleiter beträgt Fmax. = 50 N. Die Haltekraft bei einem maximalen Anzugsmoment von 15 Nm beträgt 600 N. Gleitführungen mit mehreren Gleitschlitten müssen als Kombination aus Festlager (Form F) und Loslager (Form L) ausgeführt werden. Hierdurch werden Formtoleranzen ausgeglichen und eine leichte Beweglichkeit sichergestellt. Form S: Set zur Anbindung beliebiger Anbauelemente. Form L: Set zur Verwendung als Loslager. Form F: Set zur Verwendung als Festlager. Lieferumfang: Form S: Profilgleiter mit Gleitelementen. 2 Sechskantmuttern DIN 439 B - M6. 1 Klemmhebel M6x55 mit Scheibe DIN 9021 6,4 mm und Sonder-Nutenstein Nut 8 - M6. Form L: Profilgleiter mit Gleitelementen. 2 Linsenkopfschrauben ISO 7380 - M5x25. 2 O-Ringe DIN 3771 - 5x1,5. 2 Nutensteine, Nut 8 - M5. 1 Klemmhebel M6x55 mit Scheibe DIN 9021 6,4 mm und Sonder-Nutenstein Nut 8 - M6. Form F: Profilgleiter mit Gleitelementen. 2 Linsenkopfschrauben ISO 7380 - M6x25. 2 O-Ringe DIN 3771 - 5x1,5. 2 Nutensteine, Nut 8 - M6. 1 Klemmhebel M6x55 mit Scheibe DIN 9021 6,4 mm und Sonder-Nutenstein Nut 8 - M6. Ausführung 1: mit Klemmhebel D=Gewinde: M6 RoHS: true UNSPSC Code: 3117150617,90 €*Versand: 4,95 €Sichere Weiterleitung zum Anbieter


-
Wie kann man Edelstahl fräsen, bohren und schleifen?
Um Edelstahl zu fräsen, bohren und schleifen, ist es wichtig, hochwertige Werkzeuge und Schneidwerkzeuge zu verwenden, die speziell für Edelstahl geeignet sind. Beim Fräsen und Bohren ist es ratsam, mit niedrigeren Drehzahlen und Vorschubgeschwindigkeiten zu arbeiten, um Überhitzung zu vermeiden. Beim Schleifen sollte eine Schleifscheibe oder ein Schleifband mit grober Körnung verwendet werden, gefolgt von feinerer Körnung, um eine glatte Oberfläche zu erzielen. Es ist auch wichtig, beim Schleifen genügend Kühlung zu verwenden, um eine Überhitzung des Edelstahls zu vermeiden. **
-
Was ist der Unterschied zwischen einem Festlager und einem Loslager in der Statik?
Ein Festlager ist ein Lagerpunkt, der eine vollständige Fixierung in alle Richtungen ermöglicht, sodass keine Verschiebung oder Drehung möglich ist. Ein Loslager hingegen erlaubt eine Verschiebung in einer oder mehreren Richtungen, während Drehungen blockiert sind. In der Statik werden Festlager verwendet, um die Bewegung eines Bauteils vollständig einzuschränken, während Loslager verwendet werden, um bestimmte Bewegungen zu ermöglichen, beispielsweise um thermische Ausdehnungen auszugleichen. **
-
Warum Holz schleifen vorm lackieren?
Holz schleifen vor dem Lackieren ist wichtig, um eine glatte Oberfläche zu schaffen. Durch das Schleifen werden Unebenheiten, Kratzer und alte Lackreste entfernt, was zu einem gleichmäßigen und professionellen Finish führt. Zudem sorgt das Schleifen dafür, dass der Lack besser haftet und eine längere Haltbarkeit gewährleistet ist. Es ermöglicht auch eine bessere Aufnahme des Lackes und verhindert, dass sich beim Lackieren Staub oder Schmutzpartikel auf der Oberfläche absetzen. Insgesamt trägt das Schleifen vor dem Lackieren dazu bei, ein hochwertiges und ästhetisch ansprechendes Ergebnis zu erzielen. **
-
Kann man Glas schleifen und polieren?
Ja, Glas kann geschliffen und poliert werden, um Kratzer, Unebenheiten oder Trübungen zu entfernen. Beim Schleifen wird das Glas mit speziellen Schleifmitteln bearbeitet, um die Oberfläche zu glätten. Anschließend wird das Glas poliert, um einen glänzenden und transparenten Effekt zu erzielen. Dieser Prozess erfordert spezielle Werkzeuge und Fachkenntnisse, um das Glas nicht zu beschädigen. Es wird häufig bei der Restaurierung von antiken Glasobjekten oder zur Reparatur von beschädigtem Glas verwendet. **

Wie lange warten nach Lackieren Polieren?
"Wie lange warten nach Lackieren Polieren?" Nach dem Lackieren sollte man in der Regel mindestens 24 Stunden warten, bevor man mit dem Polieren beginnt. Dies gibt dem Lack genügend Zeit, um vollständig auszuhärten und eine stabile Oberfläche zu bilden. Wenn man zu früh mit dem Polieren beginnt, kann dies zu unschönen Kratzern oder Beschädigungen des Lackes führen. Es ist wichtig, die Anweisungen des Lackherstellers zu befolgen, um optimale Ergebnisse zu erzielen. Geduld zahlt sich aus, wenn es darum geht, ein perfektes Finish zu erzielen. **
Welche Berufe beinhalten Bohren, Drehen und Fräsen?
Berufe, die Bohren, Drehen und Fräsen beinhalten, sind beispielsweise Zerspanungsmechaniker, CNC-Fachkräfte oder Werkzeugmechaniker. In diesen Berufen werden Metallteile nach bestimmten Vorgaben bearbeitet und geformt, indem sie gebohrt, gedreht oder gefräst werden. **
Top-Angebote
Produkte zum Begriff Festlager:
-
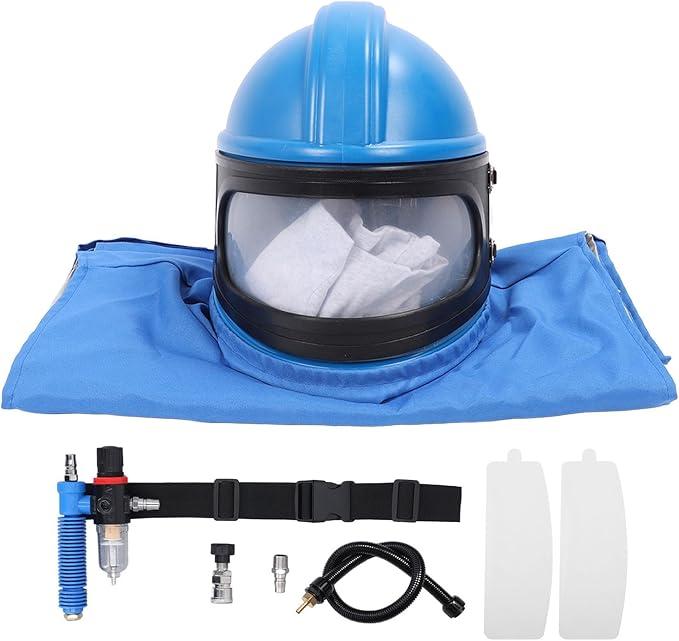
Sandstrahlhelm mit Luftzufuhr - Professionelle Sandstrahlhaube für Sandstrahlen Lackieren Oberflächenbehandlung Spritzen und BeschichtenProduktinformation Spezifikation:Artikeltyp: SandstrahlerhelmMaterial: Leinwand, ABS, GummiAnwendung: zum Sprühen, großen Schneiden, Zerkleinern, Sandstrahlen, Lackieren, Chemieindustrie, Reinigen, Rauchen, und andere besonders raue Baustellen. Paketliste: 1 x Sandstrahlkappe 1 x Temperaturregler 2 x Linsen 1 x Luftschlauch 1 x Anschluss 1 x Luft Einlass 1 x Bedienungsanleitung589,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
PROFILGLEITER, FORM:F FESTLAGER, ZINK, KOMP:POM D=M06Werkstoff: Grundkörper: Zinkdruckguss. Gleitelemente: Kunststoff POM. Anbauteile: Stahl verzinkt. O-Ring: EPDM. Hinweis: Profilgleiter aus Metall mit eingeklipsten Gleitelementen aus Kunststoff. Die Profilgleiter ermöglichen eine verschleißarme Linearbewegung von Aluminiumprofilen Typ I mit Nut 8 mm. Der Verzicht auf Schmierung macht das System äußerst schmutzunempfindlich. Die maximal zulässige Belastung für einen Profilgleiter beträgt Fmax. = 50 N. Gleitführungen mit mehreren Gleitschlitten müssen als Kombination aus Festlager (Form F) und Loslager (Form L) ausgeführt werden. Hierdurch werden Formtoleranzen ausgeglichen und eine leichte Beweglichkeit sichergestellt. Form S: Set zur Anbindung beliebiger Anbauelemente. Form L: Set zur Verwendung als Loslager. Form F: Set zur Verwendung als Festlager. Lieferumfang: Form S: Profilgleiter mit Gleitelementen. 2 Sechskantmuttern DIN 439 B - M6. 1 Klemmhebel M6x55 mit Scheibe DIN 9021 6,4 mm und Sonder-Nutenstein Nut 8 - M6. Form L: Profilgleiter mit Gleitelementen. 2 Linsenkopfschrauben ISO 7380 - M5x25. 2 O-Ringe DIN 3771 - 5x1,5. 2 Nutensteine, Nut 8 - M5. 1 Klemmhebel M6x55 mit Scheibe DIN 9021 6,4 mm und Sonder-Nutenstein Nut 8 - M6. Form F: Profilgleiter mit Gleitelementen. 2 Linsenkopfschrauben ISO 7380 - M6x25. 2 O-Ringe DIN 3771 - 5x1,5. 2 Nutensteine, Nut 8 - M6. 1 Klemmhebel M6x55 mit Scheibe DIN 9021 6,4 mm und Sonder-Nutenstein Nut 8 - M6. D=Gewinde: M6 RoHS: true UNSPSC Code: 311715069,23 €*Versand: 4,95 €Sichere Weiterleitung zum Anbieter
-
PROFILGLEITER MIT KLEMMHEBEL, FORM:F FESTLAGER, ZINK, KOMP:POM D=M06Werkstoff: Grundkörper: Zinkdruckguss. Gleitelemente: Kunststoff POM. Anbauteile: Stahl verzinkt. O-Ring: EPDM. Klemmhebel: Kunststoff, glasfaserverstärkt. Klemmhebel-Mechanik: Stahl. Hinweis: Profilgleiter aus Metall mit eingeklipsten Gleitelementen aus Kunststoff. Mit zusätzlichem Klemmhebel zum Klemmen des Schlittensystems. Die Profilgleiter ermöglichen eine verschleißarme Linearbewegung von Aluminiumprofilen Typ I mit Nut 8 mm. Der Verzicht auf Schmierung macht das System äußerst schmutzunempfindlich. Die maximal zulässige Belastung für einen Profilgleiter beträgt Fmax. = 50 N. Die Haltekraft bei einem maximalen Anzugsmoment von 15 Nm beträgt 600 N. Gleitführungen mit mehreren Gleitschlitten müssen als Kombination aus Festlager (Form F) und Loslager (Form L) ausgeführt werden. Hierdurch werden Formtoleranzen ausgeglichen und eine leichte Beweglichkeit sichergestellt. Form S: Set zur Anbindung beliebiger Anbauelemente. Form L: Set zur Verwendung als Loslager. Form F: Set zur Verwendung als Festlager. Lieferumfang: Form S: Profilgleiter mit Gleitelementen. 2 Sechskantmuttern DIN 439 B - M6. 1 Klemmhebel M6x55 mit Scheibe DIN 9021 6,4 mm und Sonder-Nutenstein Nut 8 - M6. Form L: Profilgleiter mit Gleitelementen. 2 Linsenkopfschrauben ISO 7380 - M5x25. 2 O-Ringe DIN 3771 - 5x1,5. 2 Nutensteine, Nut 8 - M5. 1 Klemmhebel M6x55 mit Scheibe DIN 9021 6,4 mm und Sonder-Nutenstein Nut 8 - M6. Form F: Profilgleiter mit Gleitelementen. 2 Linsenkopfschrauben ISO 7380 - M6x25. 2 O-Ringe DIN 3771 - 5x1,5. 2 Nutensteine, Nut 8 - M6. 1 Klemmhebel M6x55 mit Scheibe DIN 9021 6,4 mm und Sonder-Nutenstein Nut 8 - M6. Ausführung 1: mit Klemmhebel D=Gewinde: M6 RoHS: true UNSPSC Code: 3117150617,90 €*Versand: 4,95 €Sichere Weiterleitung zum Anbieter
-
Wann Festlager und Loslager?
Wann Festlager und Loslager? Festlager und Loslager werden in der Mechanik verwendet, um die Bewegung von Bauteilen zu steuern. Festlager fixieren ein Bauteil in einer bestimmten Position und verhindern jegliche Bewegung, während Loslager eine gewisse Bewegung zulassen, um thermische Ausdehnung oder andere Belastungen auszugleichen. Die Entscheidung, ob Festlager oder Loslager verwendet werden sollen, hängt von der Art der Belastung und den Anforderungen an das Bauteil ab. Festlager werden beispielsweise in Situationen eingesetzt, in denen eine stabile und feste Position erforderlich ist, während Loslager dort verwendet werden, wo Bewegungsfreiheit benötigt wird. Es ist wichtig, die richtige Kombination von Festlagern und Loslagern zu wählen, um die Stabilität und Funktionalität des Bauteils zu gewährleisten. Eine sorgfältige Analyse der Belastungen und Anforderungen ist daher entscheidend, um die richtige Lagerung zu wählen. In vielen Fällen werden sowohl Festlager als auch Loslager in einem System verwendet, um die optimale Balance zwischen Stabilität und Bewegungsfreiheit zu erreichen. Dadurch können **
-
Warum muss man ein Lagerpaar setzen, nämlich ein Festlager und ein Loslager? Zwei Festlager funktionieren nicht.
Ein Festlager ist ein Lager, das die Bewegung in alle Richtungen verhindert, während ein Loslager eine Bewegung in einer bestimmten Richtung ermöglicht. Durch die Kombination beider Lager kann eine ausreichende Stabilität und Flexibilität gewährleistet werden, um die gewünschte Bewegung oder Belastung zu ermöglichen. Zwei Festlager würden die Bewegung vollständig blockieren und somit die Funktion des Lagersystems beeinträchtigen. **
-
Wie kann man Edelstahl fräsen, bohren und schleifen?
Um Edelstahl zu fräsen, bohren und schleifen, ist es wichtig, hochwertige Werkzeuge und Schneidwerkzeuge zu verwenden, die speziell für Edelstahl geeignet sind. Beim Fräsen und Bohren ist es ratsam, mit niedrigeren Drehzahlen und Vorschubgeschwindigkeiten zu arbeiten, um Überhitzung zu vermeiden. Beim Schleifen sollte eine Schleifscheibe oder ein Schleifband mit grober Körnung verwendet werden, gefolgt von feinerer Körnung, um eine glatte Oberfläche zu erzielen. Es ist auch wichtig, beim Schleifen genügend Kühlung zu verwenden, um eine Überhitzung des Edelstahls zu vermeiden. **
-
Was ist der Unterschied zwischen einem Festlager und einem Loslager in der Statik?
Ein Festlager ist ein Lagerpunkt, der eine vollständige Fixierung in alle Richtungen ermöglicht, sodass keine Verschiebung oder Drehung möglich ist. Ein Loslager hingegen erlaubt eine Verschiebung in einer oder mehreren Richtungen, während Drehungen blockiert sind. In der Statik werden Festlager verwendet, um die Bewegung eines Bauteils vollständig einzuschränken, während Loslager verwendet werden, um bestimmte Bewegungen zu ermöglichen, beispielsweise um thermische Ausdehnungen auszugleichen. **
Ähnliche Suchbegriffe für Festlager
-
DiSTAR Mechanic EdgeDUSTER 115-125 / Staubfreies Polieren und FräsenDiSTAR Mechanic EdgeDUSTER 115-125 – Absaugung für Polieren und Fräsen Absaughaube für den Einsatz mit flexiblen Polierscheiben und Feinsteinzeugfräsern mit 100 mm Durchmesser. Das universelle Verriegelungssystem passt auf jeden Winkelschleifer mit 115 bis 125 mm. Mit 260 Gramm fällt die Haube kaum ins Gewicht, und die besondere Formgebung erlaubt das Arbeiten auch in Innenecken und anderen schwer zugänglichen Bereichen. Der EdgeDUSTER ist patentiert. 260 g Gewicht Ø 100 mm Werkzeugdurchmesser 115 – 125 mm Maschine Die Merkmale im Einzelnen Für Polierscheiben und Fräser Ø 100 mm Genau der Bereich, für den es sonst kaum brauchbare Absaughauben gibt. Universelles Verriegelungssystem Montage auf jeden Winkelschleifer mit 115 bis 125 mm. 260 Gramm Leicht genug, dass sich die Führung der Maschine nicht verändert. Kommt in Innenecken Die Formgebung ist darauf ausgelegt, auch in schwer zugänglichen Bereichen zu arbeiten. Patentierte Konstruktion Von DiSTAR entwickelt und geschützt. Technische Daten Produktart Staubabsaughaube für Winkelschleifer Modell Mechanic EdgeDUSTER 115-125 Geeignet für Maschinen Winkelschleifer Ø 115 – 125 mm Geeignet für Werkzeuge flexible Polierscheiben und Feinsteinzeugfräser Ø 100 mm Gewicht 260 g Befestigung universelles Verriegelungssystem Besonderheit patentiert, für Innenecken geeignet Hersteller DiSTAR Für welche Werkzeuge ist die Haube gedacht? Für flexible Polierscheiben und Feinsteinzeugfräser mit 100 mm Durchmesser. Für Trennscheiben mit 115 bis 125 mm ist der AirDUSTER die passende Lösung. Passt sie an meinen Winkelschleifer? Auf jeden Winkelschleifer mit 115 bis 125 mm, etwa den BRUTUS Winkelschleifer 900 W. Komme ich damit in Innenecken? Ja, das ist der Konstruktionsschwerpunkt. Bei den meisten Absaughauben ist genau das die Schwachstelle. Dazu passt AirDUSTER (für Ø 115 - 125 mm) AirDUSTER für Trennen und Schleifen mit Ø 115 – 125 mm. BRUTUS Winkelschleifer, 900 Watt, 125 mm, elektronisch regelbar Winkelschleifer 900 W, 125 mm, elektronisch regelbar. Rubi EXTRAKTOR clear dust / Nass- und Trockensauger (Art. 51941) Nass- und Trockensauger Klasse M mit Werkzeugsteckdose. Drehzahl entscheidet über die Standzeit Diamantscheiben und Bohrkronen verglühen nicht an zu wenig, sondern an zu viel Drehzahl. Wenn Sie unsicher sind, welche Kombination aus Maschine, Scheibe und Absaugung zu Ihrem Material passt, rufen Sie uns an – das spart mehr als die Beratung kostet.39,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Warum Holz schleifen vorm lackieren?
Holz schleifen vor dem Lackieren ist wichtig, um eine glatte Oberfläche zu schaffen. Durch das Schleifen werden Unebenheiten, Kratzer und alte Lackreste entfernt, was zu einem gleichmäßigen und professionellen Finish führt. Zudem sorgt das Schleifen dafür, dass der Lack besser haftet und eine längere Haltbarkeit gewährleistet ist. Es ermöglicht auch eine bessere Aufnahme des Lackes und verhindert, dass sich beim Lackieren Staub oder Schmutzpartikel auf der Oberfläche absetzen. Insgesamt trägt das Schleifen vor dem Lackieren dazu bei, ein hochwertiges und ästhetisch ansprechendes Ergebnis zu erzielen. **
-
Kann man Glas schleifen und polieren?
Ja, Glas kann geschliffen und poliert werden, um Kratzer, Unebenheiten oder Trübungen zu entfernen. Beim Schleifen wird das Glas mit speziellen Schleifmitteln bearbeitet, um die Oberfläche zu glätten. Anschließend wird das Glas poliert, um einen glänzenden und transparenten Effekt zu erzielen. Dieser Prozess erfordert spezielle Werkzeuge und Fachkenntnisse, um das Glas nicht zu beschädigen. Es wird häufig bei der Restaurierung von antiken Glasobjekten oder zur Reparatur von beschädigtem Glas verwendet. **
-
Wie lange warten nach Lackieren Polieren?
"Wie lange warten nach Lackieren Polieren?" Nach dem Lackieren sollte man in der Regel mindestens 24 Stunden warten, bevor man mit dem Polieren beginnt. Dies gibt dem Lack genügend Zeit, um vollständig auszuhärten und eine stabile Oberfläche zu bilden. Wenn man zu früh mit dem Polieren beginnt, kann dies zu unschönen Kratzern oder Beschädigungen des Lackes führen. Es ist wichtig, die Anweisungen des Lackherstellers zu befolgen, um optimale Ergebnisse zu erzielen. Geduld zahlt sich aus, wenn es darum geht, ein perfektes Finish zu erzielen. **
-
Welche Berufe beinhalten Bohren, Drehen und Fräsen?
Berufe, die Bohren, Drehen und Fräsen beinhalten, sind beispielsweise Zerspanungsmechaniker, CNC-Fachkräfte oder Werkzeugmechaniker. In diesen Berufen werden Metallteile nach bestimmten Vorgaben bearbeitet und geformt, indem sie gebohrt, gedreht oder gefräst werden. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.